
-
محصولات
لوله کاندوئیت برق
اتصالات لوله برق فلزی
کانال و بست های لوله برق فلزی
جعبه تقسیم و قوطی برق
- استاندارد لوله کاندوئیت
- شناسنامه جامع پایپ خاور
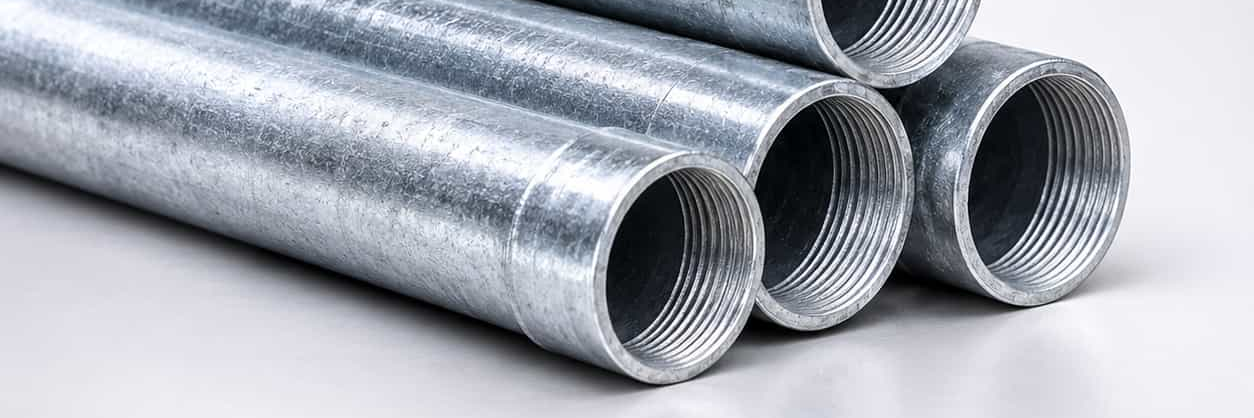
لوله کاندوئیت گالوانیزه گرم لوله فولادی حفاظت از کابل و سیم است که پس از ساخت در حمام روی مذاب غوطه ور می شود. این روش پوششی ضخیم و پیوسته می سازد و برای مسیرهای رطوبت دار، بیرونی و صنعتی انتخاب مناسبی است. در این صفحه فرایند ساخت، مشخصات فنی، مقاومت در برابر خوردگی، کاربردها و نکات خرید را بررسی می کنیم.
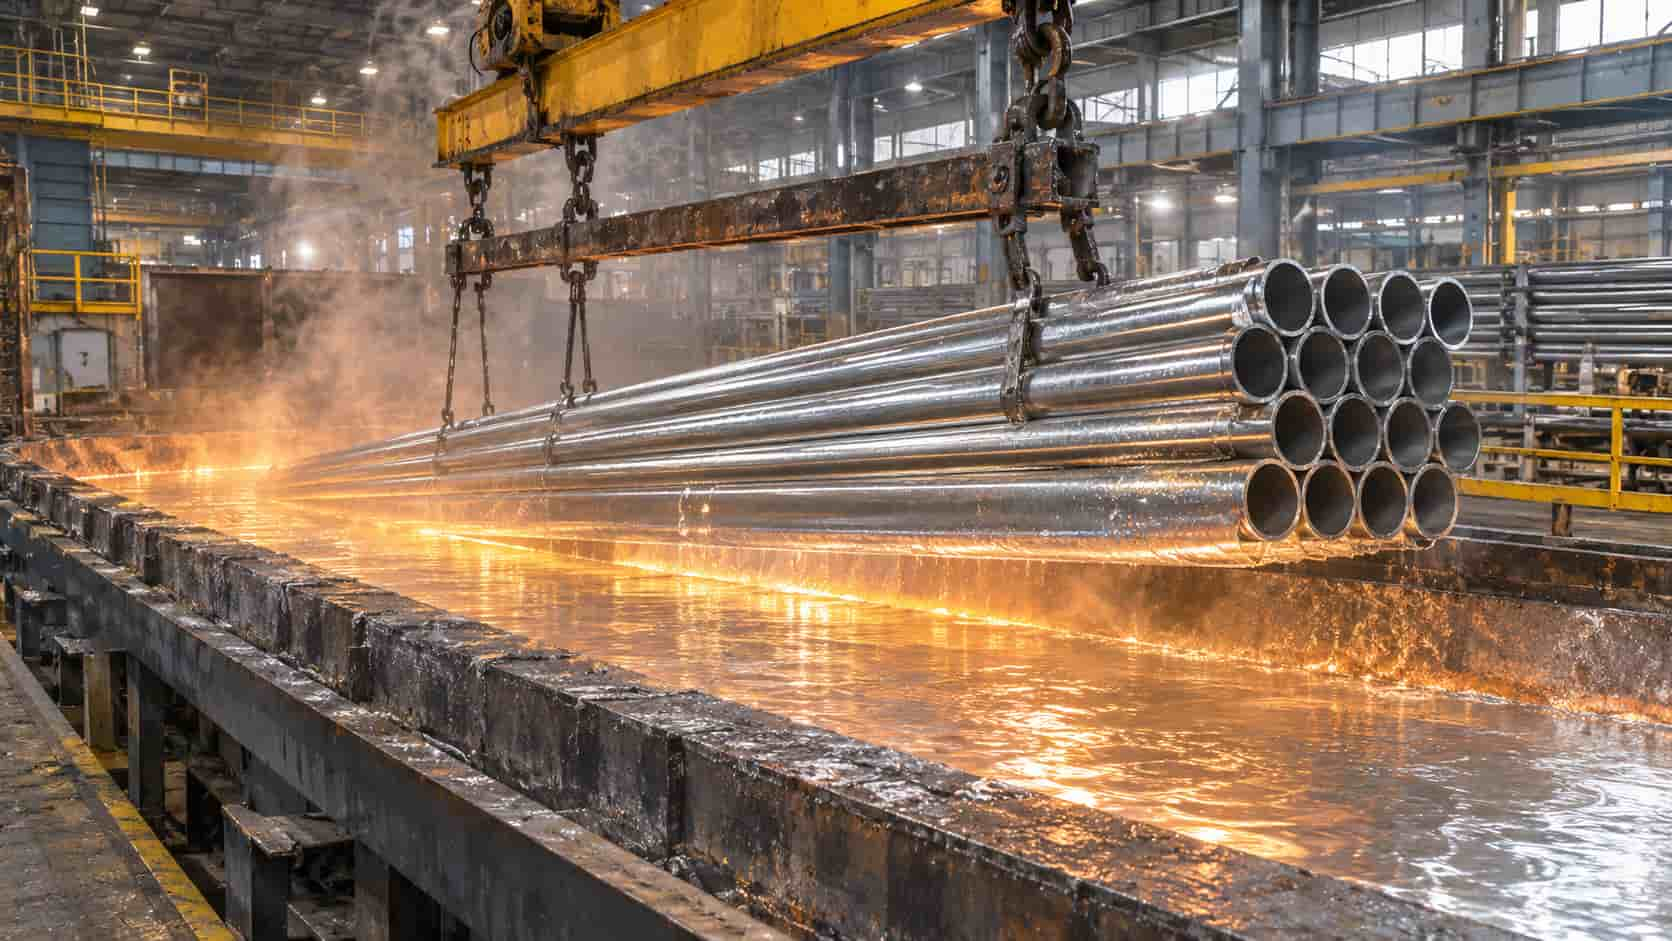
گالوانیزه گرم سه مرحله اصلی دارد: آماده سازی سطح، غوطه وری در روی مذاب و بازرسی. آماده سازی خودش سه مرحله است: چربی زدایی برای حذف چربی و آلودگی های آلی، اسیدشویی برای حذف پوسته و اکسید آهن، و فلاکس دهی که اکسیدهای باقی مانده را برمی دارد و تا لحظه غوطه وری از تشکیل اکسید جدید جلوگیری می کند. این بخش اهمیت زیادی دارد، چون روی با فولاد تمیزنشده واکنش نمی دهد و آن ناحیه بدون پوشش می ماند.
در مرحله دوم، لوله در حمامی با دمای حدود ۴۴۰ تا ۴۶۰ درجه سانتی گراد و حداقل ۹۸ درصد روی فرو می رود. لوله با زاویه ای وارد حمام می شود که هوا از داخل خارج شود و روی مذاب بتواند در داخل و بیرون لوله جریان یابد. در نتیجه سطح داخلی هم مثل سطح بیرونی پوشش می گیرد. در حمام، آهن فولاد با روی واکنش متالورژیکی می دهد و چند لایه آلیاژی آهن-روی با یک لایه بیرونی روی خالص تشکیل می شود. این فرق مهمی با الکتروگالوانیزه است: در لوله های الکتروگالوانیزه معمولاً روی فقط روی سطح بیرونی قرار دارد و داخل لوله با پوشش آلی محافظت می شود.
مرحله آخر بازرسی است. بازرسی چشمی نقاط بدون پوشش را نشان می دهد و ضخامت سنج مغناطیسی ضخامت پوشش را با مقدار مشخصات فنی مقایسه می کند.
ضخامت پوشش روی مهم ترین مشخصه لوله گالوانیزه گرم است و به ضخامت فولاد پایه بستگی دارد. استاندارد ISO 1461 حداقل ضخامت متوسط و موضعی پوشش را بر اساس ضخامت فولاد تعیین می کند. جدول زیر مقادیر آن را برای قطعاتی نشان می دهد که پس از ساخت گالوانیزه می شوند.
|
ضخامت فولاد پایه |
حداقل ضخامت متوسط پوشش |
حداقل ضخامت موضعی پوشش |
|
بیش از ۶ میلی متر |
۸۵ میکرون |
۷۰ میکرون |
|
بیش از ۳ تا ۶ میلی متر |
۷۰ میکرون |
۵۵ میکرون |
|
۱٫۵ تا ۳ میلی متر |
۵۵ میکرون |
۴۵ میکرون |
|
کمتر از ۱٫۵ میلی متر |
۴۵ میکرون |
۳۵ میکرون |
مشخصات الکتریکی و مکانیکی لوله های کاندوئیت در سری استاندارد IEC 61386 تعریف شده است. این استاندارد لوله ها را بر اساس مقاومت فشاری، مقاومت در برابر ضربه، دما، ویژگی های الکتریکی، حفاظت در برابر نفوذ جسم و آب، مقاومت در برابر خوردگی و رفتار در برابر شعله رده بندی می کند. بخش ۲۱ آن مخصوص لوله های صلب است. در محصولات استاندارد، قطر خارجی لوله ها طبق IEC 60423 تعیین می شود و طول رایج هر شاخه ۳ متر است. سایزهای متداول از ۱۶ تا ۶۳ میلی متر قطر خارجی است.
ضخامت جداره، نوع انتها (رزوه دار یا ساده) و رده مقاومت فشاری و ضربه به مدل محصول و استاندارد ساخت بستگی دارد. این مشخصات را همیشه از برگه فنی تولیدکننده بگیرید و با نیاز پروژه تطبیق دهید.
پوشش گالوانیزه گرم از سه راه از فولاد محافظت می کند. اول، لایه های آلیاژی و روی خالص مانع تماس مستقیم فولاد با رطوبت و هوا می شوند. دوم، روی نسبت به آهن فعال تر است و حفاظت کاتدی ایجاد می کند: اگر پوشش خراش بخورد، روی به جای فولاد مصرف می شود و حفاظت تا حدود ۶ میلی متر از محل آسیب ادامه دارد. سوم، سطح روی با گذر زمان لایه ای متراکم از محصولات خوردگی (پاتینا) می سازد که سرعت خوردگی را کم می کند. چسبندگی پوشش حدود ۲۵ مگاپاسکال (۳۶۰۰ psi) است و لایه های آلیاژی از فولاد پایه سخت ترند، پس پوشش در برابر سایش حین حمل و نصب مقاوم است.
در رده بندی IEC 61386 هم مقاومت در برابر خوردگی چهار رده دارد و گالوانیزه گرم و استنلس استیل در بالاترین رده قرار می گیرند. این پوشش در محیط های مرطوب و صنعتی عملکرد خوبی دارد، اما محدوده مناسب آن مشخص است. گالوانیزه گرم برای pH حدود ۶ تا ۱۲ توصیه می شود و در pH کمتر از ۶ یا بیشتر از ۱۲ سرعت خوردگی روی بیشتر می شود. در بعضی اتمسفرهای صنعتی، دی اکسید گوگرد باران اسیدی با pH کمتر از ۶ تولید می کند، پس در مجاورت کارخانه های شیمیایی یا مناطق با آلودگی شدید، نیاز به پوشش تکمیلی را بررسی کنید.
بخش های حساس نصب را هم باید محافظت کرد. رزوه ها و برش هایی که در محل ایجاد می شوند پوشش کارخانه ای ندارند و باید با ترکیب ضدخوردگی رسانا یا رنگ غنی از روی پوشانده شوند. طبق راهنمای نصب Steel Tube Institute، در خاک با مقاومت ویژه کمتر از ۲۰۰۰ اهم سانتی متر یا خاک بسیار خورنده، پوشش تکمیلی لازم است. در نقطه خروج لوله از بتن به خاک هم توصیه شده حدود ۱۰ سانتی متر (۴ اینچ) از دو طرف محافظت شود. روش های پوشش تکمیلی شامل روکش PVC، قیر، رنگ غنی از روی، رنگ های اپوکسی یا اکریلیک و نوارهای پوششی است؛ رنگ های روغنی و آلکیدی برای این کار مناسب نیستند.
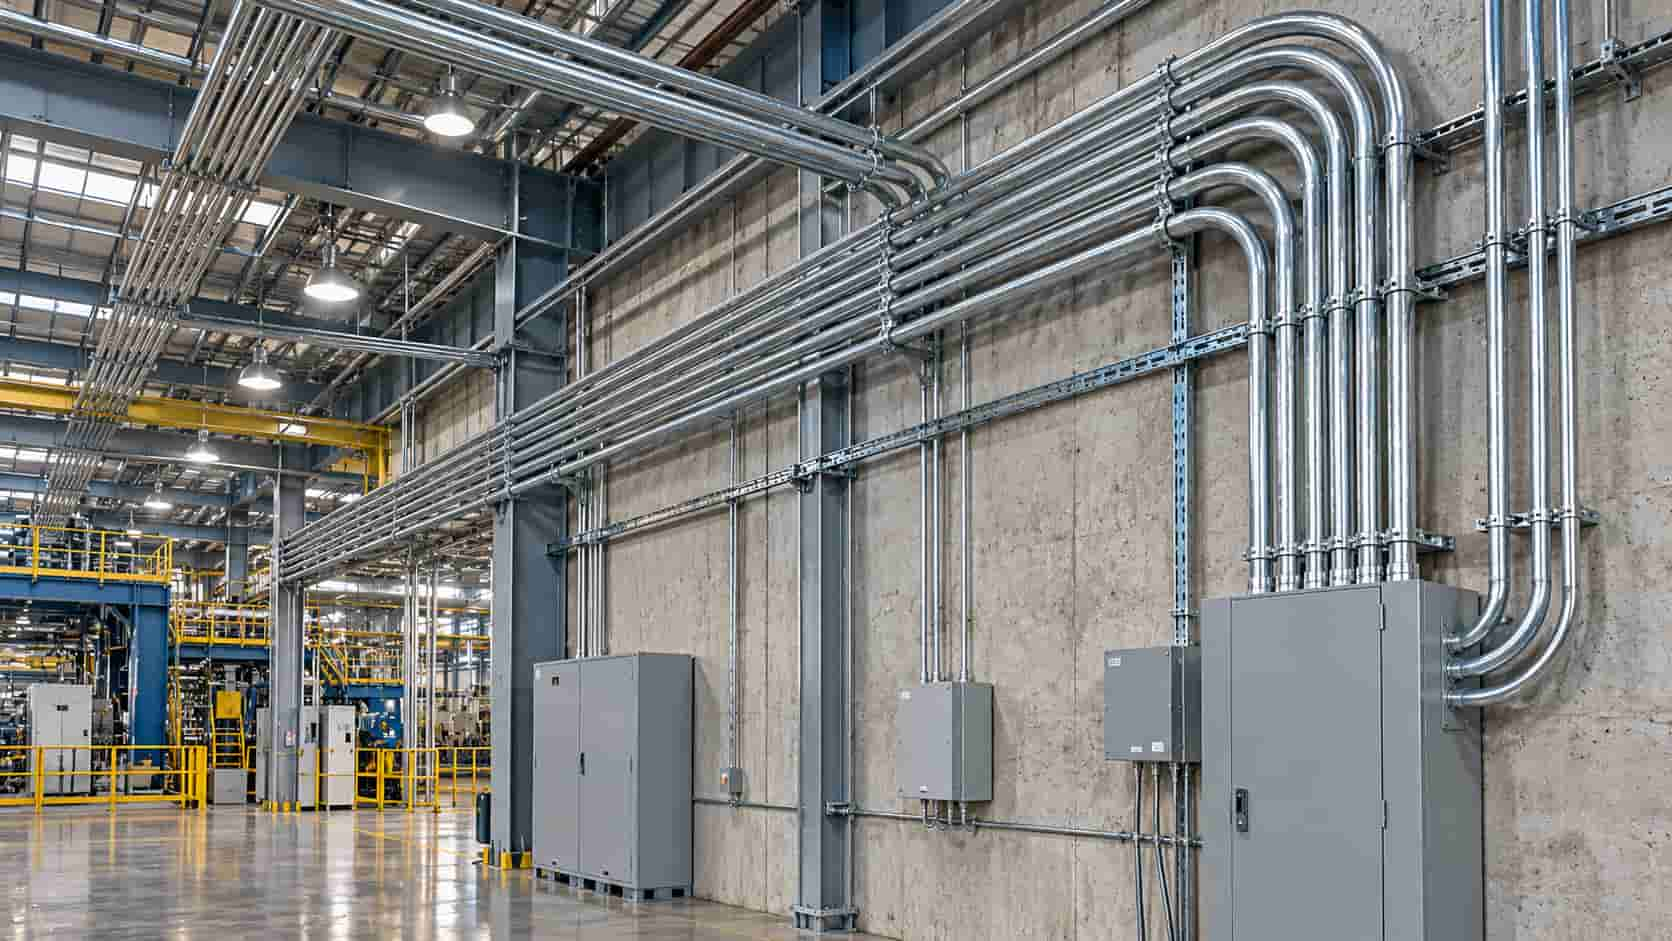
لوله کاندوئیت گالوانیزه گرم در مسیرهایی استفاده می شود که کابل باید در برابر رطوبت، ضربه و شرایط محیطی محافظت شود. در ساختمان ها، نمونه های رایج آن پارکینگ، موتورخانه، پشت بام، نما و فضاهای باز است. در مسیرهای مدفون در بتن، لوله باید به میلگرد بسته شود تا هنگام بتن ریزی جابه جا نشود، و انتهای آزاد آن تا ادامه مسیر بسته بماند تا بتن یا آوار وارد لوله نشود.
در پروژه های صنعتی، سالن های تولید، انبارها، پست ها و نیروگاه ها از مصرف کنندگان این لوله هستند. در مسیرهای بیرونی که بین ساختمان ها یا روی پل و پشت بام اجرا می شوند، تغییر دما طول لوله را عوض می کند. ضریب انبساط فولاد حدود ۰٫۶۵×۱۰⁻⁵ بر درجه فارنهایت است؛ یعنی با حدود ۵۵ درجه سانتی گراد (۱۰۰ درجه فارنهایت) اختلاف دما، طول هر ۳۰ متر لوله حدود ۲۰ میلی متر تغییر می کند. در چنین مسیرهایی باید اتصال انبساطی در نظر گرفته شود. هنگام عبور از درز انقطاع ساختمان یا پارکینگ، اتصال انعطاف پذیر (deflection) توصیه می شود.
لوله فولادی در مدارهای حساس به تداخل الکترومغناطیسی هم مفید است. بر اساس راهنمای STI، کاهش میدان مغناطیسی در سیستم هایی که کابل هایشان در لوله فولادی است در حدود ۷۰ تا ۹۵ درصد گزارش شده است. فولاد غیرقابل اشتعال است، اما عایق کابل داخل لوله در دمای بالا ذوب می شود، پس مدارهای اضطراری باید طبق مقررات محافظت حرارتی جداگانه داشته باشند. نقش لوله فلزی به عنوان هادی زمین تجهیزات طبق مقررات آمریکا (NEC) به رسمیت شناخته شده است. برای پروژه های ایران، این موضوع را با مقررات ملی ساختمان و نظر طراح برق تطبیق دهید.
مهم ترین مزیت گالوانیزه گرم، ماهیت پوشش است. پوشش از واکنش متالورژیکی بین روی و فولاد ساخته می شود، نه یک لایه سطحی ساده. چون رشد پوشش عمود بر سطح است، لبه ها و گوشه ها حداقل به اندازه سطح صاف پوشش دارند. غوطه وری کامل هم باعث می شود داخل لوله پوشش بگیرد. حفاظت کاتدی خراش های کوچک را در برابر زنگ زدگی ایمن نگه می دارد، و این ترکیب هزینه نگهداری را در طول عمر پروژه کم می کند.
محدودیت ها هم روشن است. عملیات غوطه وری در دمای حدود ۴۵۰ درجه انجام می شود و می تواند در قطعات نازک یا نامتقارن باعث اعوجاج شود. ظاهر پوشش هم ممکن است یکنواخت نباشد؛ الگوی سلولی یا نواحی خاکستری تیره و ناهمواری های سطحی از ویژگی های ذاتی گالوانیزه گرم هستند و دلیل رد محصول نیستند. نقاط بدون پوشش کوچک را می توان ترمیم کرد: استاندارد ISO 1461 ترمیم نواحی بدون پوشش تا ۱۰ سانتی متر مربع را مجاز می داند و مجموع سطح ترمیم شده نباید از ۰٫۵ درصد کل سطح بیشتر شود.
در محیط هایی که pH بیرون از بازه ۶ تا ۱۲ است، گالوانیزه به تنهایی کافی نیست و پوشش تکمیلی لازم می شود. برش و رزوه زنی در محل پوشش را از بین می برد و باید ترمیم شود. در رزوه زنی در محل هم لبه داخلی لوله باید پلیسه گیری شود و از روغن برش کافی استفاده شود تا رزوه تمیز و عایق سیم سالم بماند.
برای قیمت دقیق و سریع، این اطلاعات را آماده کنید:
در ارزیابی تولیدکننده به مدرک توجه کنید. گزارش اندازه گیری ضخامت پوشش با ضخامت سنج مغناطیسی را بخواهید و مقدار آن را با ضخامت فولاد پایه مقایسه کنید (جدول ISO 1461 در بخش مشخصات فنی). ظاهر لوله را هم بررسی کنید: پوشش باید پیوسته باشد و نقطه بدون پوشش یا ترک نداشته باشد. اختلاف رنگ و بافت خفیف طبیعی است. برگه فنی باید استاندارد ساخت و رده IEC 61386 محصول را مشخص کند.
قیمت نهایی به وزن فولاد (سایز و جداره)، نرخ روز روی و فولاد، ضخامت پوشش و حجم سفارش بستگی دارد، پس قیمت ثابت و عمومی برای همه سفارش ها وجود ندارد. برای دریافت قیمت و مشخصات فنی، سایز و متراژ مورد نیاز را برای کارشناسان پایپ خاور ارسال کنید تا استعلام شما پاسخ داده شود.
منابع:
۱. American Galvanizers Association، What is Hot-Dip Galvanizing?
https://www.galvanizeit.org/parking-seminar/hot-dip-galvanizing/
۲. American Galvanizers Association، What is the HDG Process?
https://galvanizeit.org/hot-dip-galvanizing/hdg-process